数控车床加工304/316不锈钢五金机械零件非标定制全指南
在高端制造业中,304和316不锈钢凭借其优异的耐腐蚀性、高强度和良好的加工性能,成为五金机械零件和非标定制件的首选材料。而数控车床加工技术,则是将这些材料转化为高精度、复杂形状零件的关键手段。本文将深入探讨数控车床加工304/316不锈钢零件非标定制的核心要点。
一、为什么选择304/316不锈钢?
304不锈钢作为最通用的不锈钢牌号,具有良好的综合性能(耐蚀、耐热、低温强度),适用于大多数工业环境。316不锈钢则添加了钼元素,显著提升了耐氯化物腐蚀的能力,常用于化工、海洋、医疗等苛刻环境。两者的共同特点是:加工硬化倾向大、切屑不易折断、导热性差,这对数控车床加工提出了更高要求。
二、数控车床加工不锈钢的难点与对策
- 刀具磨损快:不锈钢切削时塑性变形大,加工硬化严重,刀具易磨损。建议选用高性能硬质合金刀具(如PVD涂层)或金属陶瓷刀具,并保持锋利的切削刃。
- 切削温度高:导热系数低导致热量集中在刀刃。必须使用充足的切削液(推荐水溶性极压乳化液),并采用高压内冷方式。
- 切屑控制难:易产生长条状切屑缠绕工件。应优化断屑槽型,适当增大进给量,或采用高压断屑技术。
- 表面质量易恶化:需控制切削速度和切削深度,避免在硬化层上切削(即“让刀”现象)。推荐切深大于硬化层厚度。
工艺参数参考:粗车时线速度80-120m/min,精车150-200m/min;进给量0.1-0.3mm/r。实际需根据机床刚性、刀具类型调整。
三、非标定制五金机械零件的典型类别
通过数控车床加工,可定制的非标零件包括但不限于:
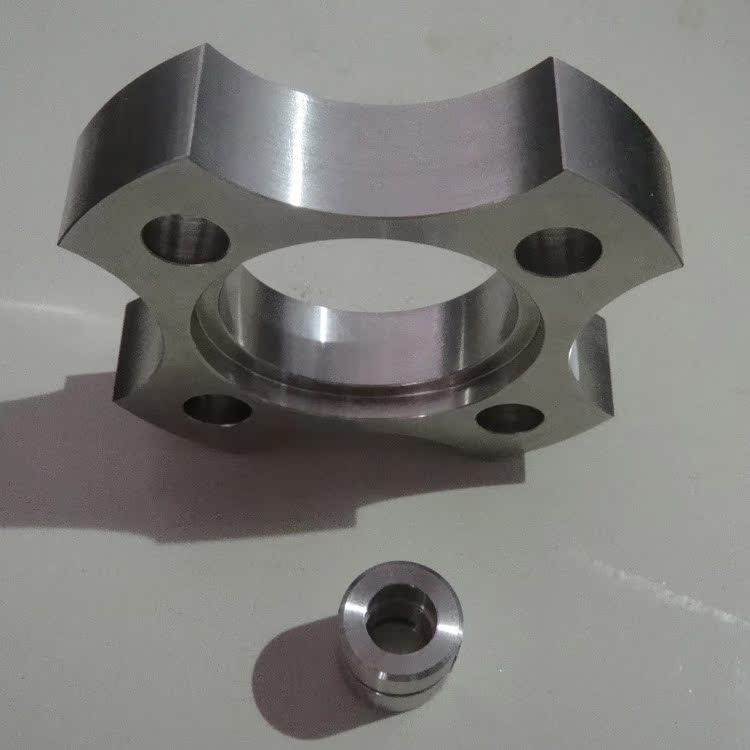
- 连接件:异形螺栓、螺母、接头、法兰
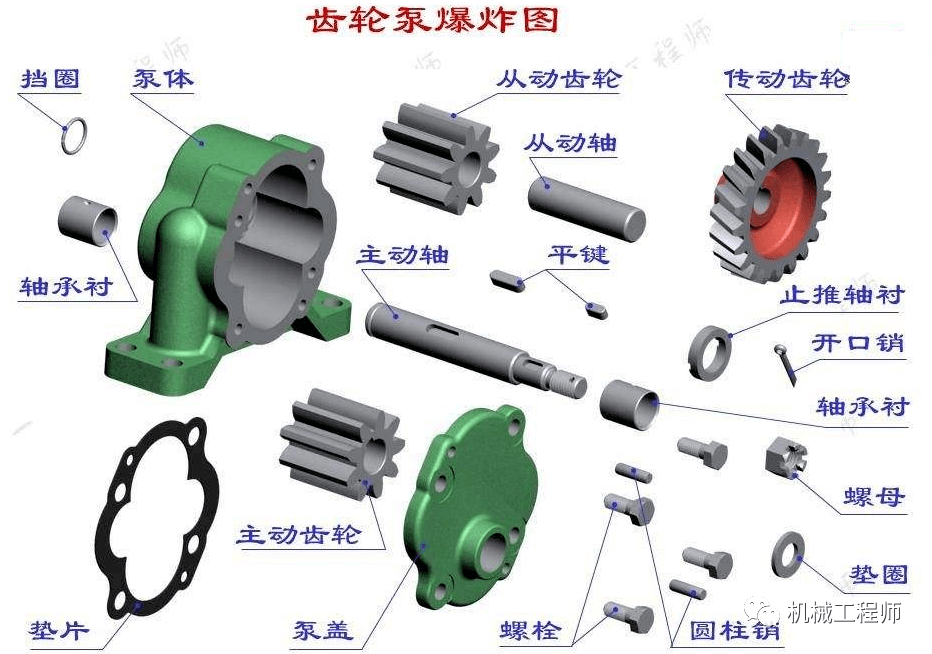
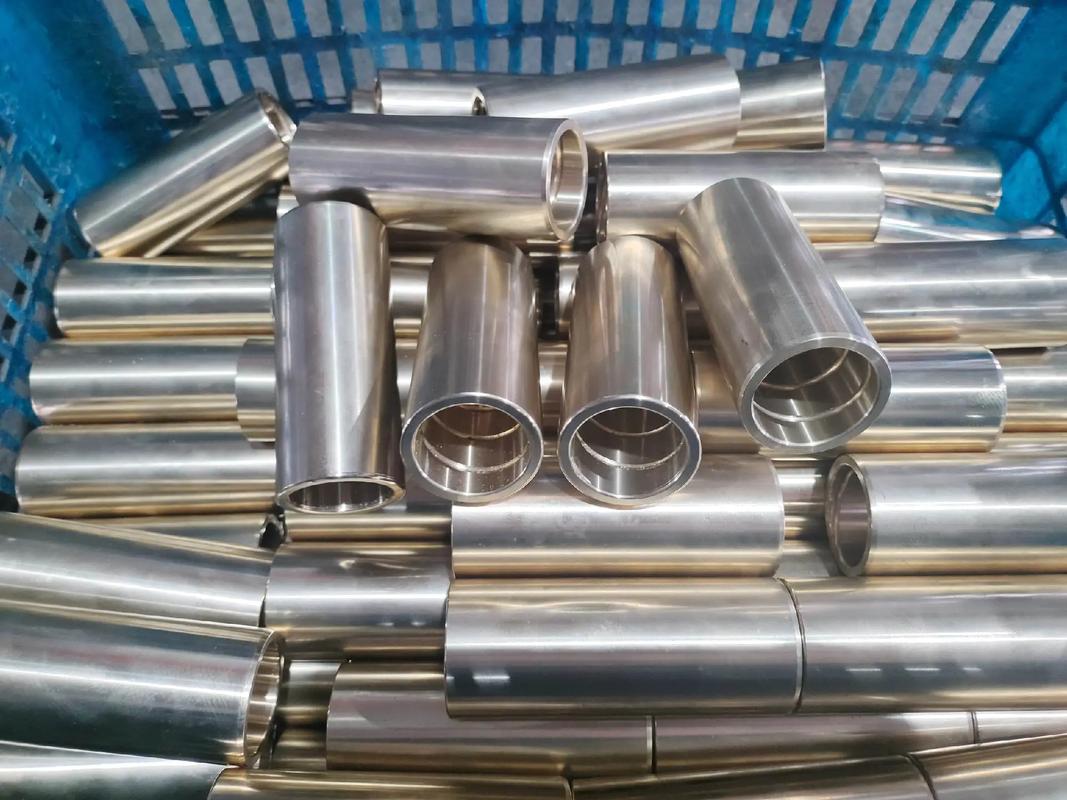
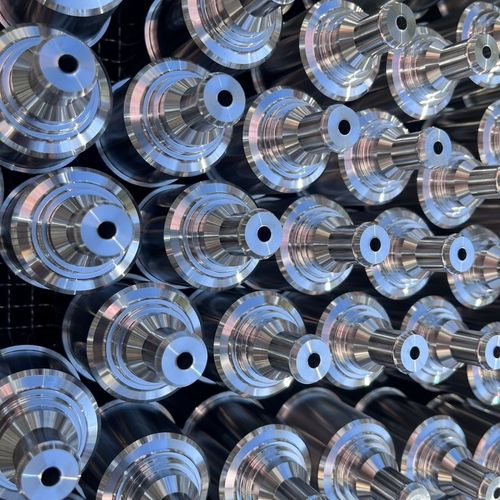
- 传动件:轴、套、齿轮坯、蜗杆
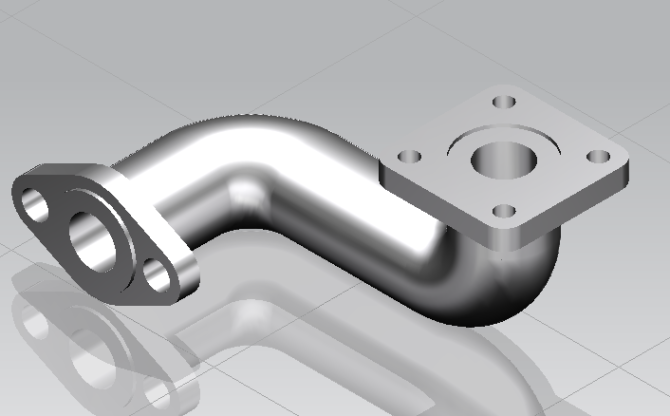
- 流体控制件:阀芯、阀座、喷嘴、接头体
- 医疗/食品机械零件:无菌接头、搅拌轴、泵体
这些零件往往具有复杂的轮廓、内孔、螺纹或沟槽,需要多轴联动或带副主轴的数控车床(车铣复合)才能一次成型。
四、非标定制流程与质量控制
- 需求沟通:提供图纸或样品,明确材料牌号、公差、表面处理(如钝化、抛光)要求。
- 工艺设计:确定装夹方案、刀具清单、加工顺序,对于薄壁或细长轴类零件需考虑防变形措施。
- 程序编制与仿真:使用CAM软件生成G代码,模拟加工避免碰撞。
- 首件试制:验证尺寸、形位公差和表面粗糙度(通常要求Ra1.6以内,镜面可达Ra0.4)。
- 批量生产与检测:采用三坐标测量仪、粗糙度仪、投影仪等全检关键尺寸。
质量控制中尤其要注意不锈钢的“粘刀”和“加工硬化”对尺寸稳定性的影响,定期抽检补偿刀具磨损。
五、选择数控车床加工供应商的建议
- 设备能力:是否有多轴车铣复合、走心机(适合小零件)、刀塔带Y轴等设备。
- 材料经验:是否有大量304/316不锈钢加工案例,能否提供样品。
- 检测手段:是否配备三次元、硬度计、盐雾试验机等。
- 报价透明度:依材料成本+加工工时+表面处理合理性评估。
| 常用材料 | 适用环境 | 可加工尺寸范围 | 典型交货期 |
|---------|---------|--------------|-----------|
| 304不锈钢 | 一般腐蚀环境 | 外径Φ3-Φ300mm | 3-7天 |
| 316不锈钢 | 海洋/化工/医疗 | 外径Φ2-Φ250mm | 5-10天 |
(注:特殊非标需结合具体几何特征确认。)
六、发展趋势
随着智能制造推进,数控车床加工正向着自动化、无人化发展。自动送料机、机器人上下料、在线测量补偿系统大幅提升了不锈钢零件非标定制的效率与一致性。对于一些复杂五金机械零件,增减材混合加工(车削+激光熔覆)也开始崭露头角。
304/316不锈钢非标定制需要加工商具备扎实的切削工艺、专用刀具和严谨的质量体系。用户在寻源时,不妨要求供应商提供切削参数记录和不锈钢样件测试报告,以确保最终产品的性能与寿命。